
Un turno, cinque valori OEE: quali decisioni di calcolo determinano il vostro indicatore
Nel settore produttivo non è necessario spiegare a nessuno come si calcola l’OEE. Meno noto è quanto il valore possa variare per lo stesso turno, a seconda delle decisioni alla base dei tre fattori. Nel nostro esempio di calcolo, l’OEE di un singolo turno varia dal 51,9% al 71,1% a seconda del metodo di calcolo, senza che il funzionamento della macchina sia cambiato. Questo articolo esamina le cinque decisioni che spiegano tale differenza e mostra che cosa deve definire una regola di calcolo affidabile.
L’esempio di calcolo: un turno su una linea
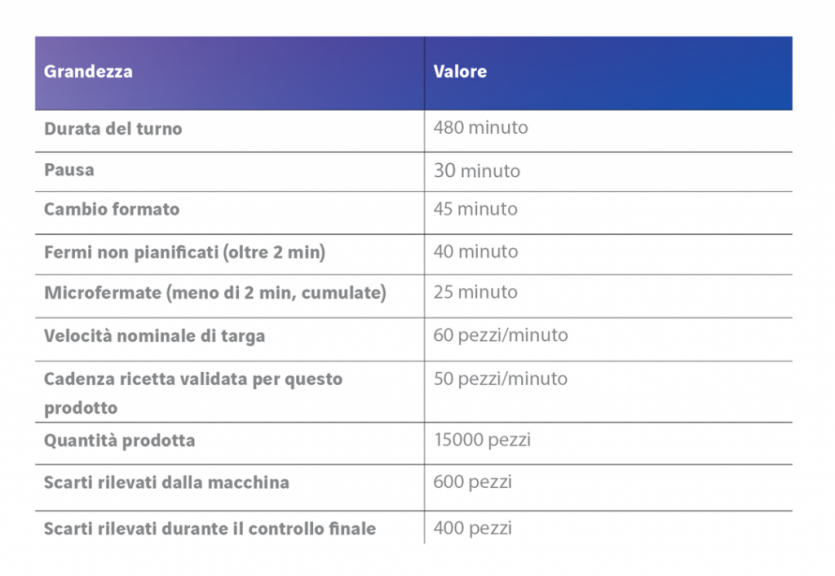
Tutti i dati riportati in questo articolo costituiscono un esempio costruito e non una misurazione reale. Sono stati scelti in modo che ogni effetto possa essere ricalcolato. In tutte le varianti, la pausa è considerata tempo non pianificato, per cui restano 450 minuti.
Decisione 1: qual è il tempo di riferimento?
La disponibilità mette in rapporto il tempo di funzionamento con un tempo di riferimento. La scelta di quest’ultimo determina la natura dell’indicatore. L’OEE classico si riferisce al tempo di produzione pianificato; se si considera l’intero tempo operativo, si parla spesso di OOE, mentre con il tempo di calendario si parla di TEEP. Nell’ambito dell’OEE, la situazione diventa delicata per i tempi che non possono essere attribuiti in modo univoco: cambi formato, manutenzione preventiva, pulizia, prove, mancanza di materiale o di personale.
Nell’esempio, considerare il cambio formato come una perdita determina una disponibilità del 75,6% e un OEE del 51,9%. Se il cambio formato viene considerato un fermo pianificato ed escluso dal tempo di riferimento, la disponibilità sale all’84,0% e l’OEE al 57,6%. Entrambe le definizioni sono giustificabili. La prima rende visibile il tempo di cambio formato come potenziale di miglioramento, mentre la seconda separa le prestazioni dell’impianto dalle decisioni di pianificazione della produzione. Il problema nasce solo quando le due varianti coesistono, ad esempio perché uno stabilimento registra il cambio formato come pianificato e un altro no. La direzione confronta allora due indicatori che hanno in comune soltanto il nome.
Se il cambio formato viene escluso dall’OEE, è necessario un indicatore specifico. Altrimenti, una perdita reale scompare dal campo visivo.
Decisione 2: dove vanno attribuite le microfermate?
Ogni sistema necessita di una soglia a partire dalla quale un arresto viene considerato un fermo. Gli arresti inferiori alla soglia non rientrano nella disponibilità, ma riducono la prestazione, perché nel tempo di funzionamento rimanente viene prodotta una quantità inferiore. Stabilire la soglia a 30 secondi, due minuti o cinque minuti è una decisione, non una costante naturale.
L’esempio mostra un effetto che spesso passa inosservato nelle discussioni. Se i 25 minuti di microfermate non vengono considerati come fermo, bensì come perdita di prestazione, la disponibilità sale dall’84,0% al 90,1%, mentre la prestazione scende dall’88,2% all’82,2%. L’OEE rimane al 69,1%. Il valore complessivo resta quindi invariato, ma non la sua ripartizione. Chi gestisce in base alla disponibilità coinvolge la manutenzione. Chi gestisce in base alla prestazione cerca la causa nel materiale, nella cadenza o nella conduzione. Una soglia definita in modo errato non porta quindi a un OEE errato, ma ad azioni sbagliate.
A ciò si aggiunge la raccolta dei dati. Se il gateway interroga lo stato della macchina soltanto una volta al minuto, molte microfermate non sono affatto visibili. Compaiono quindi solo indirettamente come perdita di prestazione, senza indicazione della causa né della frequenza.
Decisione 3: quale cadenza di riferimento si applica?
Il fattore di prestazione è significativo soltanto quanto la cadenza utilizzata nel calcolo. Le opzioni comprendono la velocità nominale di targa, la migliore prestazione mai raggiunta, una cadenza validata per ciascun prodotto o ricetta oppure un valore pianificato proveniente dall’ERP. Nell’esempio, questa decisione ha l’impatto maggiore: con 60 pezzi al minuto secondo la targa, la prestazione è del 73,5%; con la cadenza ricetta validata di 50 pezzi al minuto, raggiunge l’88,2%. L’OEE passa dal 57,6% al 69,1%.
Entrambi gli estremi hanno effetti collaterali. Un valore di targa uniforme penalizza le linee che producono articoli complessi e rende i confronti tra stabilimenti dipendenti dal mix di prodotti. Al contrario, un valore pianificato troppo prudente porta a valori di prestazione superiori al 100%. È un segnale affidabile che il valore di riferimento non è corretto, non che la linea funzioni particolarmente bene.
Una soluzione robusta consiste nell’utilizzare una cadenza validata per ciascun prodotto, trasmessa con l’ordine dall’ERP o dal MES e sottoposta a controllo di versione in caso di modifiche. Ne deriva anche il motivo per cui il contesto deve essere trasmesso contemporaneamente: senza conoscere il prodotto in lavorazione, la piattaforma non può determinare la cadenza di riferimento corretta.
Decisione 4: dove e quando viene conteggiata la qualità?
Nell’esempio, la macchina rileva autonomamente 600 pezzi di scarto, mentre altri 400 vengono individuati soltanto durante il controllo finale. Se il sistema considera unicamente gli scarti rilevati dalla macchina, il fattore di qualità è del 96,0%; includendo il controllo finale, scende al 93,3%. L’OEE varia così tra il 69,1% e il 71,1%.
La differenza è minima, ma le conseguenze non lo sono. Se viene incluso il controllo finale, l’OEE di un turno risulta completo soltanto alcuni giorni dopo. Una dashboard in tempo reale mostra quindi un valore provvisorio che viene modificato in seguito, e ciò deve essere chiaramente riconoscibile per tutti gli utenti. Altre decisioni riguardano la rilavorazione (un pezzo rilavorato viene considerato buono?), gli scarti di avviamento dopo il cambio formato (perdita di qualità o parte del processo di cambio formato?) e i pezzi campione e di prova.
Panoramica dell’esempio
Lo stesso turno, la stessa macchina, le stesse quantità. Ogni riga riprende le definizioni della riga precedente e ne modifica un’altra.
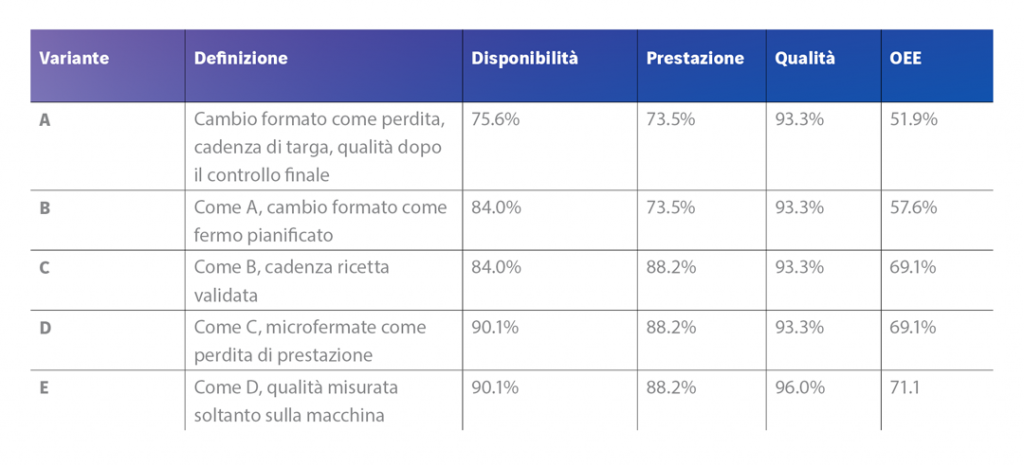
Tra la prima e l’ultima riga vi sono quasi 20 punti percentuali. Nessuna delle cinque varianti è sbagliata. L’unico errore consiste nel confrontarne due.
Decisione 5: come vengono aggregati i valori?
Anche con una regola di calcolo identica per ogni turno, i valori possono divergere a livello di stabilimento o di gruppo perché vengono aggregati in modo diverso. Tre errori sono frequenti.
Primo, la media semplice. La linea 1 raggiunge l’80% con 400 minuti di tempo pianificato, mentre la linea 2 raggiunge il 50% con 100 minuti. La media è del 65%. Il metodo corretto consiste nel sommare separatamente il tempo a valore aggiunto (quantità buona moltiplicata per il tempo ciclo di riferimento) e il tempo pianificato, e soltanto dopo effettuare la divisione. Il risultato è il 74%.
Secondo, la moltiplicazione di fattori medi. Chi calcola la media mensile di disponibilità, prestazione e qualità e moltiplica le tre medie, in genere non ottiene l’OEE del mese, perché i fattori si basano su grandezze di riferimento differenti.
Terzo, una linea composta da più stazioni. Il prodotto dei valori OEE di tutte le stazioni sottostima la linea, perché blocchi e mancanza di alimentazione vengono conteggiati più volte. È più significativo un OEE di linea che valuti la quantità buona all’uscita della linea in base alla cadenza del collo di bottiglia. I valori delle singole stazioni servono quindi all’analisi delle cause.
Che cosa definisce una regola di calcolo affidabile
Norme come ISO 22400-2 e il foglio tecnico VDMA 66412-1 definiscono gli indicatori, ma lasciano margine di interpretazione nell’attribuzione dei tempi, delle soglie e dei valori di riferimento. Ogni azienda deve colmare autonomamente questo margine. Non esiste un unico OEE corretto, ma può esistere un OEE documentato. Una regola di calcolo valida per tutti gli stabilimenti deve rispondere almeno ai seguenti punti:
- Tempo di riferimento: quali categorie di tempo sono pianificate e quali sono considerate perdite, inclusi cambi formato, manutenzione, pulizia e mancanza di materiale.
- Soglia di fermo: a partire da quale durata un arresto viene considerato un fermo e con quale granularità viene registrato.
- Cadenza di riferimento: quale valore si applica a ciascun prodotto o ricetta, da dove proviene e come vengono gestite le versioni delle modifiche.
- Conteggio della qualità: in quale punto viene conteggiata, come vengono trattati rilavorazioni e scarti di avviamento e da quando un valore è definitivo.
- Aggregazione: come vengono aggregati turni, linee e stabilimenti.
- Responsabilità: chi è responsabile della regola e chi approva le modifiche.
È fondamentale che queste definizioni non siano riportate in un documento separato dal sistema, ma siano configurate direttamente nel sistema stesso. Solo così tutti gli stabilimenti effettueranno i calcoli nello stesso modo e sarà ancora possibile spiegare uno scostamento a distanza di un anno.
Perché un OEE uniforme a livello aziendale conviene
Una regola di calcolo uniforme richiede inizialmente un lavoro di coordinamento. Tuttavia, ripaga non appena sono coinvolte più linee, stabilimenti o serie di macchine. Quattro motivi sono prioritari.
Comparabilità: Solo quando tutti gli stabilimenti calcolano nello stesso modo, una differenza nell’OEE riflette una differenza operativa e non nella logica di contabilizzazione. Diventa così visibile quale sito ottiene i risultati migliori nei cambi formato, nelle microfermate o nella qualità, e il relativo approccio può essere trasferito ad altri stabilimenti.
Decisioni di investimento: Prima di acquistare una linea aggiuntiva, occorre chiedersi quanta capacità sia ancora disponibile nelle linee esistenti. È possibile rispondere soltanto se le perdite di tutti i siti sono disponibili secondo le stesse categorie. In caso contrario, si può presumere l’esistenza di capacità laddove viene semplicemente utilizzato un metodo di calcolo diverso.
Impegno: Se ogni stabilimento gestisce i propri fogli di calcolo, il dato aziendale viene elaborato a fine mese attraverso confronti e richieste di chiarimento. Un calcolo comune basato sugli stessi dati sostituisce questo lavoro di riconciliazione, e la direzione vede lo stesso valore visualizzato sulla linea.
Base installata: Per i costruttori di macchine, i vantaggi vanno oltre i propri stabilimenti. Se tutte le macchine consegnate calcolano secondo la stessa regola, è possibile confrontare impianti presso clienti diversi, individuare i punti deboli di una serie di macchine e comprovare gli impegni di disponibilità previsti nei contratti di assistenza.
AX IoT Suite crea questa base su un’unica piattaforma. L’edge gateway legge i dati delle macchine tramite interfacce standard come OPC UA, Modbus TCP o MQTT. Tutti i siti inviano i dati allo stesso ambiente Azure di proprietà del cliente, mentre spazi dati separati per ciascun tenant mantengono distinti gli stabilimenti o i clienti finali. Grazie all’integrazione API-first vengono aggiunti l’ordine, la ricetta e la cadenza di riferimento provenienti da ERP e MES. Poiché non sono previsti costi di licenza, il calcolo si estende a ogni linea aggiuntiva senza ulteriori costi di licenza.
Ogni azienda deve prendere autonomamente queste cinque decisioni, indipendentemente dal fornitore. La piattaforma crea le condizioni affinché vengano poi applicate in modo uniforme in tutti i siti.
Domande frequenti
-
Qual è la definizione corretta di OEE?
-
Il fattore di prestazione può superare il 100%?
-
Come viene aggregato l’OEE su più linee?
CHRISTOPH ZINGG
Chief Commercial Officer, Axians 1stQuad AG
Parla con i nostri esperti di IoT
Richiedete una demo senza impegno e scoprite come la AX IoT Suite può far progredire la vostra azienda.