
Un poste, cinq valeurs d’OEE : quelles règles de calcul déterminent votre indicateur
Personne en production n’a besoin qu’on lui explique comment se calcule l’OEE. On sait moins à quel point la valeur d’un même poste peut varier selon les conventions qui sous-tendent ses trois facteurs. Dans notre exemple de calcul, l’OEE d’un seul et même poste oscille entre 51.9 % et 71.1 % selon la méthode retenue – sans que rien n’ait changé sur la machine. Cet article passe en revue les cinq décisions qui expliquent cet écart et montre ce que doit définir une règle de calcul fiable.
L’exemple de calcul : un poste sur une ligne
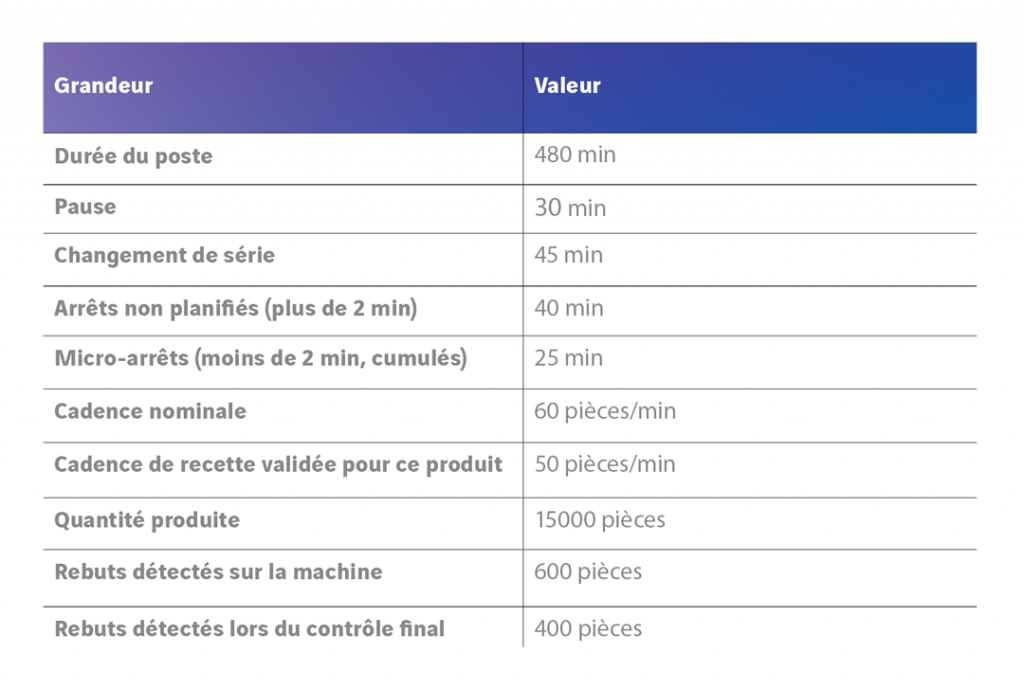
Tous les chiffres de cet article sont un exemple construit, pas une mesure. Ils ont été choisis de manière à ce que chaque effet puisse être recalculé. Dans toutes les variantes, la pause est considérée comme du temps non planifié ; il reste donc 450 minutes.
Décision 1 : quel est le temps de référence ?
La disponibilité met en rapport le temps de fonctionnement avec un temps de référence. Le choix de ce dernier détermine la nature de l’indicateur. L’OEE classique se réfère au temps de production planifié ; sur la base du temps d’ouverture total, on parle souvent d’OOE, et sur la base du temps calendaire, de TEEP. La question devient délicate au sein même de l’OEE pour les temps qui ne peuvent pas être affectés sans ambiguïté : changements de série, maintenance préventive, nettoyage, essais, manque de matière ou manque de personnel.
Dans l’exemple, comptabiliser le changement de série comme une perte donne une disponibilité de 75.6 % et une OEE de 51.9 %. Si le changement de série est traité comme un arrêt planifié et exclu du temps de référence, la disponibilité passe à 84.0 % et l’OEE à 57.6 %. Les deux conventions sont défendables. La première rend le temps de changement visible comme potentiel d’amélioration, la seconde dissocie la performance de l’installation des décisions de la planification de production. Le problème n’apparaît que lorsque les deux variantes coexistent, par exemple parce qu’une usine comptabilise le changement de série comme planifié et une autre non. La direction compare alors deux indicateurs qui n’ont en commun que le nom.
Exclure le changement de série de l’OEE impose de le suivre via un KPI dédié. Sinon, une perte bien réelle disparaît des radars.
Décision 2 : où classer les micro-arrêts ?
Chaque système a besoin d’un seuil à partir duquel un arrêt est considéré comme un temps d’arrêt. Les arrêts inférieurs à ce seuil ne sont pas pris en compte dans la disponibilité, mais réduisent la performance, car la quantité produite pendant le temps de fonctionnement restant est moindre. Que ce seuil soit fixé à 30 secondes, deux minutes ou cinq minutes relève d’un choix, et non d’une constante naturelle.
L’exemple montre un effet qui passe souvent inaperçu dans de nombreuses discussions. Si les 25 minutes de micro-arrêts ne sont pas considérées comme un temps d’arrêt, mais comme une perte de performance, la disponibilité passe de 84,0 % à 90,1 %, tandis que la performance diminue de 88,2 % à 82,2 %. L’OEE reste à 69,1 %. La valeur globale n’est donc pas affectée, contrairement à sa répartition. Celui qui pilote sur la base de la disponibilité fait intervenir la maintenance. Celui qui pilote sur la base de la performance cherche la cause du côté du matériel, de la cadence ou de l’utilisation de la machine. Un seuil mal défini ne conduit donc pas à un OEE erroné, mais à des mesures inappropriées.
À cela s’ajoute la collecte des données. Si la passerelle n’interroge l’état de la machine qu’une fois par minute, de nombreux micro-arrêts ne sont tout simplement pas visibles. Ils n’apparaissent alors plus qu’indirectement comme une perte de performance, sans indication de leur cause ni de leur fréquence.
Décision 3 : quelle cadence de référence s’applique ?
Le taux de performance n’a de valeur que celle de la cadence sur laquelle il se base. Plusieurs options existent : la cadence nominale de la plaque signalétique, la meilleure cadence jamais atteinte, une cadence validée par produit ou par recette, ou une valeur planifiée issue de l’ERP. Dans l’exemple, c’est cette décision qui pèse le plus : avec 60 pièces par minute selon la plaque signalétique, la performance s’établit à 73.5 % ; avec la cadence de recette validée de 50 pièces par minute, à 88.2 %. L’OEE bondit de 57.6 % à 69.1 %.
Les deux extrêmes ont des effets secondaires. Une valeur uniforme basée sur la plaque signalétique pénalise les lignes qui fabriquent des produits exigeants et rend les comparaisons entre sites dépendantes du mix de produits. À l’inverse, une valeur planifiée trop prudente conduit à des valeurs de performance supérieures à 100 %. C’est un indicateur fiable que la valeur de référence n’est pas correcte, et non que la ligne fonctionne particulièrement bien.
Une solution robuste consiste à utiliser une cadence validée pour chaque produit, transmise avec l’ordre depuis l’ERP ou le MES et versionnée lors de modifications. Cela explique également pourquoi le contexte doit être transmis simultanément : sans connaître le produit en cours de fabrication, la plateforme ne connaît pas la cadence de référence correcte.
Décision 4 : où et quand la qualité est-elle mesurée ?
Dans l’exemple, la machine détecte elle-même 600 pièces rebutées, tandis que 400 autres ne sont détectées que lors du contrôle final. Si le système ne tient compte que des rebuts détectés sur la machine, le facteur de qualité est de 96,0 %, contre 93,3 % lorsque le contrôle final est pris en compte. L’OEE varie ainsi entre 69,1 % et 71,1 %.
La différence est faible, mais ses conséquences ne le sont pas. Si le contrôle final est pris en compte, l’OEE d’un poste n’est complet que plusieurs jours plus tard. Un tableau de bord en temps réel affiche alors une valeur provisoire qui est modifiée ultérieurement, et cela doit être clairement identifiable pour tous les utilisateurs. D’autres choix concernent les retouches (une pièce retouchée est-elle considérée comme bonne ?), les rebuts générés lors du démarrage après un changement de série (perte de qualité ou partie du processus de changement de série ?) ainsi que les pièces d’échantillonnage et de contrôle.
Vue d’ensemble de l’exemple
Le même poste, la même machine, les mêmes quantités. Chaque ligne reprend les choix de la ligne précédente et en modifie un supplémentaire.
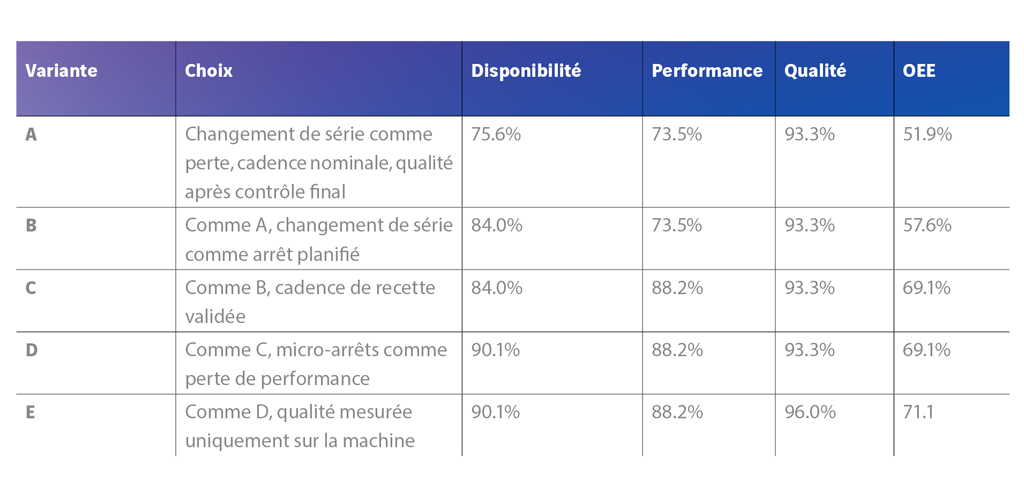
Près de 20 points de pourcentage séparent la première de la dernière ligne. Aucune des cinq variantes n’est fausse. La seule erreur consiste à comparer deux d’entre elles.
Décision 5 : comment les données sont-elles agrégées ?
Même avec une méthode de calcul identique pour chaque poste, les valeurs peuvent diverger au niveau d’un site ou d’un groupe en raison de méthodes d’agrégation différentes. Trois erreurs sont fréquentes.
Premièrement, la moyenne simple. La ligne 1 atteint 80 % pour 400 minutes de temps planifié, tandis que la ligne 2 atteint 50 % pour 100 minutes. La moyenne est de 65 %. La méthode correcte consiste à additionner séparément le temps à valeur ajoutée (quantité de pièces bonnes multipliée par le temps de cycle de référence) et le temps planifié, puis seulement à effectuer la division. On obtient ainsi 74 %.
Deuxièmement, la multiplication de facteurs moyens. Si l’on calcule la moyenne de la disponibilité, de la performance et de la qualité sur un mois, puis que l’on multiplie ces trois valeurs moyennes, on n’obtient généralement pas l’OEE du mois, car les facteurs reposent sur des bases de référence différentes.
Troisièmement, une ligne composée de plusieurs stations. Le produit des valeurs OEE de toutes les stations sous-estime la performance de la ligne, car les phénomènes de blocage et de manque d’alimentation sont comptabilisés plusieurs fois. Un OEE de ligne qui évalue la quantité de pièces bonnes en sortie de ligne sur la base de la cadence du goulot d’étranglement est plus pertinent. Les valeurs des différentes stations servent alors à l’analyse des causes.
Ce que définit une méthode de calcul fiable
Des normes telles que l’ISO 22400-2 et la fiche standard VDMA 66412-1 définissent les indicateurs, mais laissent une certaine marge de manœuvre concernant l’affectation des temps, les seuils et les valeurs de référence. Chaque entreprise doit elle-même définir ces éléments. Il n’existe pas un OEE « correct », mais il existe un OEE documenté. Une méthode de calcul applicable à tous les sites doit au minimum répondre aux points suivants :
- Temps de référence : quelles catégories de temps sont considérées comme planifiées et lesquelles sont considérées comme des pertes, y compris les changements de série, la maintenance, le nettoyage et le manque de matériel.
- Seuil d’arrêt : à partir de quelle durée un arrêt est considéré comme un temps d’arrêt et avec quel niveau de granularité il est enregistré.
- Cadence de référence : quelle valeur s’applique à chaque produit ou recette, d’où elle provient et comment les modifications sont versionnées.
- Comptabilisation de la qualité : à quel endroit elle est mesurée, comment les retouches et les rebuts de démarrage sont traités et à partir de quel moment une valeur est définitive.
- Agrégation : comment les postes, les lignes et les sites sont regroupés.
- Responsabilité : qui est responsable de la méthode de calcul et qui valide les modifications.
Il est essentiel que ces choix ne soient pas simplement consignés dans un document distinct du système, mais qu’ils soient enregistrés directement dans le système lui-même. Ce n’est qu’ainsi que tous les sites effectueront les calculs de la même manière et qu’il sera encore possible d’expliquer un écart un an plus tard.
Pourquoi une OEE à l’échelle de l’entreprise est rentable
Une méthode de calcul uniforme nécessite tout d’abord un travail de coordination. Elle devient cependant avantageuse dès que plusieurs lignes, sites ou séries de machines entrent en jeu. Quatre raisons principales se dégagent.
Comparabilité : Ce n’est que lorsque tous les sites calculent l’OEE de la même manière qu’une différence d’OEE reflète une différence dans l’exploitation et non dans la logique de comptabilisation. Il devient alors possible de voir quel site obtient les meilleurs résultats en matière de changements de série, de micro-arrêts ou de qualité, et de transposer son approche à d’autres sites.
Décisions d’investissement : Avant d’acquérir une ligne supplémentaire, il faut déterminer quelle capacité est encore disponible dans les installations existantes. Il n’est possible de répondre à cette question que si les pertes de tous les sites sont réparties selon les mêmes catégories. Dans le cas contraire, on peut supposer qu’il existe de la capacité à un endroit où, en réalité, seule la méthode de calcul diffère.
Effort : Si chaque site utilise ses propres tableaux, le chiffre global de l’entreprise est obtenu à la fin du mois à l’aide de rapprochements et de demandes de précisions. Un calcul commun basé sur les mêmes données remplace ce travail de rapprochement, et la direction voit le même chiffre que celui affiché au niveau de la ligne.
Base installée : Pour les fabricants de machines, les avantages vont au-delà de leurs propres sites. Si toutes les machines livrées utilisent la même méthode de calcul, il devient possible de comparer les installations de différents clients, d’identifier les points faibles d’une série de machines et de justifier les engagements de disponibilité définis dans les contrats de service.
Avec l’AX IoT Suite, cette base est créée sur une plateforme unique. L’Edge Gateway lit les données des machines via des interfaces standard telles qu’OPC UA, Modbus TCP ou MQTT. Tous les sites transmettent leurs données vers le même environnement Azure appartenant au client, tandis que des espaces de données distincts pour chaque tenant permettent de séparer les sites ou les clients finaux. Grâce à l’intégration API-first, l’ordre, la recette et la cadence de référence provenant de l’ERP et du MES viennent compléter ces données. Comme aucune licence n’est requise, le calcul peut être étendu à chaque ligne supplémentaire sans frais de licence additionnels.
Chaque entreprise doit prendre elle-même ces cinq décisions, indépendamment du fournisseur. La plateforme crée les conditions nécessaires pour qu’elles soient ensuite appliquées de manière uniforme sur tous les sites.
Questions fréquentes
-
Quelle est la bonne définition de l’OEE ?
-
Le facteur de performance peut-il dépasser 100 % ?
-
Comment agréger l’OEE de plusieurs lignes ?
CHRISTOPH ZINGG
Chief Commercial Officer, Axians 1stQuad AG
Discutez avec nos experts en IoT
Bénéficiez d’une démonstration sans engagement et découvrez comment la suite AX IoT peut faire progresser votre entreprise.