
Eine Schicht, fünf OEE-Werte: welche Rechenentscheidungen Ihre Kennzahl bestimmen
Wie OEE gerechnet wird, muss man in der Produktion niemandem erklären. Weniger bekannt ist, wie weit der Wert für dieselbe Schicht auseinanderliegen kann, je nachdem, welche Festlegungen hinter den drei Faktoren stehen. In unserem Rechenbeispiel liegt die OEE einer einzigen Schicht je nach Rechenweg zwischen 51.9 % und 71.1 %, ohne dass an der Maschine etwas anders gelaufen wäre. Dieser Beitrag geht die fünf Entscheidungen durch, die diesen Unterschied erklären, und zeigt, was eine belastbare Rechenvorschrift festlegen muss.
Das Rechenbeispiel: eine Schicht an einer Linie
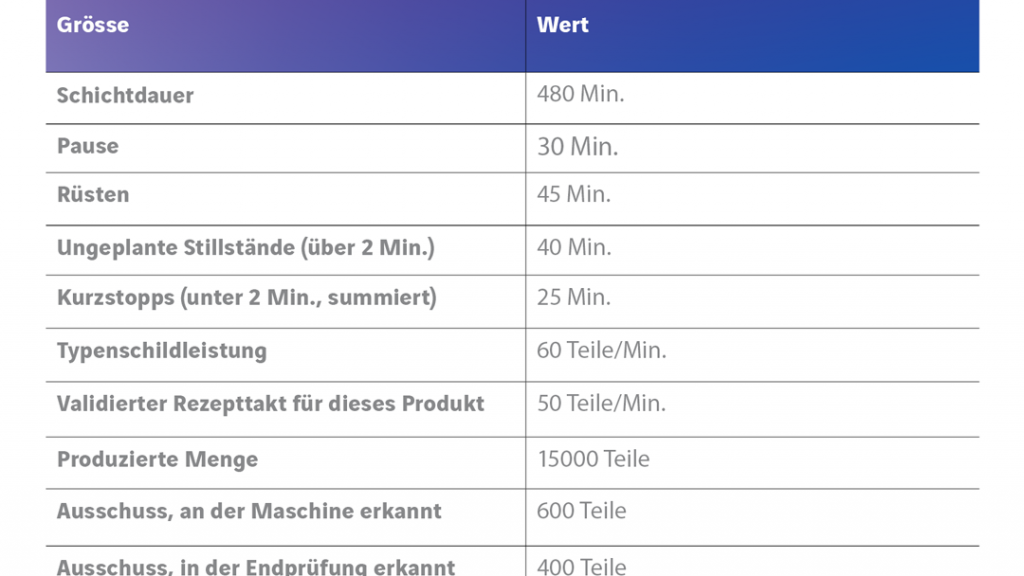
Alle Zahlen in diesem Beitrag sind ein konstruiertes Beispiel, keine Messung. Sie sind so gewählt, dass sich jeder Effekt nachrechnen lässt. Die Pause gilt in allen Varianten als nicht geplante Zeit, es bleiben 450 Minuten.
Entscheidung 1: Was ist die Bezugszeit?
Die Verfügbarkeit setzt die Laufzeit ins Verhältnis zu einer Bezugszeit. Welche das ist, bestimmt den Charakter der Kennzahl. Die klassische OEE bezieht sich auf die geplante Produktionszeit, bei der gesamten Betriebszeit spricht man oft von OOE, bei der Kalenderzeit von TEEP. Heikel wird es innerhalb der OEE, bei Zeiten, die sich nicht eindeutig zuordnen lassen: Rüsten, vorbeugende Wartung, Reinigung, Probeläufe, fehlendes Material oder fehlendes Personal.
Im Beispiel ergibt Rüsten als Verlust eine Verfügbarkeit von 75.6 % und eine OEE von 51.9 %. Wird Rüsten als geplanter Stillstand aus der Bezugszeit genommen, steigt die Verfügbarkeit auf 84.0 % und die OEE auf 57.6 %. Beide Festlegungen sind vertretbar. Die erste macht Rüstzeit als Verbesserungspotenzial sichtbar, die zweite trennt die Leistung der Anlage von Entscheidungen der Produktionsplanung. Problematisch wird es erst, wenn beide Varianten nebeneinander existieren, etwa weil ein Werk Rüsten als geplant bucht und ein anderes nicht. Dann vergleicht die Geschäftsleitung zwei Kennzahlen, die nur den Namen gemeinsam haben.
Entscheidung 2: Wohin gehören Kurzstopps?
Jedes System braucht eine Schwelle, ab der ein Stopp als Stillstand zählt. Stopps unterhalb der Schwelle landen nicht in der Verfügbarkeit, sondern drücken die Leistung, weil in der verbleibenden Laufzeit weniger produziert wird. Ob die Schwelle bei 30 Sekunden, zwei Minuten oder fünf Minuten liegt, ist eine Festlegung, keine Naturkonstante.
Das Beispiel zeigt einen Effekt, der in vielen Diskussionen untergeht. Werden die 25 Minuten Kurzstopps nicht als Stillstand, sondern als Leistungsverlust gewertet, steigt die Verfügbarkeit von 84.0 % auf 90.1 %, und die Leistung sinkt von 88.2 % auf 82.2 %. Die OEE bleibt bei 69.1 %. Die Gesamtzahl ist also unempfindlich, die Aufteilung aber nicht. Wer nach der Verfügbarkeit steuert, schickt die Instandhaltung los. Wer nach der Leistung steuert, sucht bei Material, Takt oder Bedienung. Eine falsch gesetzte Schwelle führt damit nicht zu einer falschen OEE, sondern zu falschen Massnahmen.
Dazu kommt die Erfassung. Fragt das Gateway den Maschinenzustand nur einmal pro Minute ab, sind viele Kurzstopps gar nicht sichtbar. Sie tauchen dann nur noch indirekt als Leistungsverlust auf, ohne Ursache und ohne Häufigkeit.
Entscheidung 3: Welcher Referenztakt gilt?
Der Leistungsfaktor ist nur so aussagekräftig wie der Takt, mit dem er rechnet. Zur Wahl stehen die Typenschildleistung, die beste je erreichte Leistung, ein validierter Takt je Produkt oder Rezept oder ein Planwert aus dem ERP. Im Beispiel wirkt diese Entscheidung am stärksten: Mit 60 Teilen pro Minute laut Typenschild liegt die Leistung bei 73.5 %, mit dem validierten Rezepttakt von 50 Teilen pro Minute bei 88.2 %. Die OEE springt von 57.6 % auf 69.1 %.
Beide Extreme haben Nebenwirkungen. Ein einheitlicher Typenschildwert bestraft Linien mit anspruchsvollen Produkten und macht Werkvergleiche vom Produktmix abhängig. Ein zu vorsichtiger Planwert führt dagegen zu Leistungswerten über 100 %. Das ist ein verlässliches Signal dafür, dass der Referenzwert nicht stimmt, nicht dafür, dass die Linie besonders gut läuft.
Robust ist ein validierter Takt je Produkt, der mit dem Auftrag aus dem ERP oder MES mitkommt und bei Änderungen versioniert wird. Daraus folgt auch, warum der Kontext zeitgleich übergeben werden muss: Ohne das laufende Produkt kennt die Plattform den richtigen Referenztakt nicht.
Entscheidung 4: Wo und wann wird Qualität gezählt?
Im Beispiel erkennt die Maschine 600 Ausschussteile selbst, 400 weitere fallen erst in der Endprüfung auf. Rechnet das System nur mit dem Ausschuss an der Maschine, liegt der Qualitätsfaktor bei 96.0 %, mit Endprüfung bei 93.3 %. Die OEE verschiebt sich zwischen 69.1 % und 71.1 %.
Der Unterschied ist klein, die Folgen sind es nicht. Wird die Endprüfung einbezogen, ist die OEE einer Schicht erst Tage später vollständig. Ein Dashboard in Echtzeit zeigt dann einen vorläufigen Wert, der sich nachträglich ändert, und das muss für alle Nutzer erkennbar sein. Weitere Festlegungen betreffen die Nacharbeit (zählt ein nachgearbeitetes Teil als gut?), den Anfahrausschuss nach dem Rüsten (Qualitätsverlust oder Teil des Rüstvorgangs?) sowie Muster- und Prüfteile.
Das Beispiel im Überblick
Dieselbe Schicht, dieselbe Maschine, dieselben Stückzahlen. Jede Zeile übernimmt die Festlegungen der Zeile davor und ändert eine weitere.
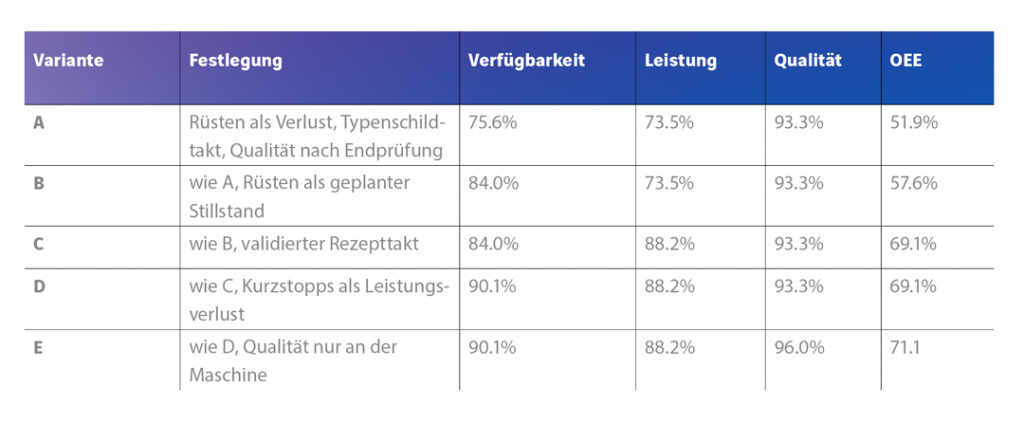
Zwischen der ersten und der letzten Zeile liegen fast 20 Prozentpunkte. Keine der fünf Varianten ist falsch. Falsch ist nur, zwei davon miteinander zu vergleichen.
Entscheidung 5: Wie wird verdichtet?
Selbst mit identischer Rechenvorschrift je Schicht können die Werte auf Werk- oder Konzernebene auseinanderlaufen, weil unterschiedlich verdichtet wird. Drei Fehler sind verbreitet.
Erstens der einfache Mittelwert. Linie 1 erreicht 80 % bei 400 Minuten geplanter Zeit, Linie 2 erreicht 50 % bei 100 Minuten. Der Mittelwert beträgt 65 %. Korrekt ist, die wertschöpfende Zeit (Gutmenge mal Referenztaktzeit) und die geplante Zeit getrennt zu summieren und erst dann zu teilen. Das ergibt 74 %.
Zweitens das Multiplizieren gemittelter Faktoren. Wer Verfügbarkeit, Leistung und Qualität über einen Monat mittelt und die drei Mittelwerte multipliziert, erhält im Allgemeinen nicht die OEE des Monats, weil die Faktoren auf unterschiedlichen Bezugsgrössen beruhen.
Drittens die Linie aus mehreren Stationen. Das Produkt der OEE-Werte aller Stationen unterschätzt die Linie, weil Blockieren und Aushungern mehrfach gezählt werden. Aussagekräftiger ist eine Linien-OEE, die die Gutmenge am Linienende mit dem Takt des Engpasses bewertet. Die Stationswerte dienen dann der Ursachenanalyse.
Was eine belastbare Rechenvorschrift festlegt
Normen wie ISO 22400-2 und das VDMA-Einheitsblatt 66412-1 definieren die Kennzahlen, lassen bei der Zuordnung von Zeiten, Schwellen und Referenzwerten aber Spielraum. Diesen Spielraum muss jedes Unternehmen selbst schliessen. Es gibt keine richtige OEE, aber es gibt eine dokumentierte. Eine Rechenvorschrift, die für alle Werke gilt, beantwortet mindestens diese Punkte:
- Bezugszeit: welche Zeitkategorien geplant sind und welche als Verlust gelten, einschliesslich Rüsten, Wartung, Reinigung und fehlendem Material.
- Stillstandsschwelle: ab welcher Dauer ein Stopp als Stillstand zählt und wie fein erfasst wird.
- Referenztakt: welcher Wert je Produkt oder Rezept gilt, woher er kommt und wie Änderungen versioniert werden.
- Qualitätszählung: an welcher Stelle gezählt wird, wie Nacharbeit und Anfahrausschuss behandelt werden und ab wann ein Wert endgültig ist.
- Verdichtung: wie Schichten, Linien und Werke zusammengefasst werden.
- Zuständigkeit: wer die Vorschrift verantwortet und wer Änderungen freigibt.
Entscheidend ist, dass diese Festlegungen nicht in einem Dokument neben dem System stehen, sondern im System selbst hinterlegt sind. Nur dann rechnen alle Werke gleich, und nur dann lässt sich eine Abweichung auch in einem Jahr noch erklären.
Warum sich eine unternehmensweite OEE lohnt
Eine einheitliche Rechenvorschrift kostet zunächst Abstimmung. Sie zahlt sich aus, sobald mehr als eine Linie, ein Werk oder eine Baureihe im Spiel ist. Vier Gründe stehen im Vordergrund.
Vergleichbarkeit: Erst wenn alle Werke gleich rechnen, zeigt ein Unterschied in der OEE einen Unterschied im Betrieb und nicht in der Buchungslogik. Dann wird sichtbar, welcher Standort beim Rüsten, bei Kurzstopps oder bei der Qualität vorne liegt, und sein Vorgehen lässt sich auf andere Werke übertragen.
Investitionsentscheide: Bevor eine zusätzliche Linie beschafft wird, stellt sich die Frage, wie viel Kapazität in den bestehenden steckt. Beantworten lässt sie sich nur, wenn die Verluste aller Standorte nach denselben Kategorien vorliegen. Sonst wird Kapazität dort vermutet, wo lediglich anders gerechnet wird.
Aufwand: Führt jedes Werk eigene Tabellen, entsteht die Unternehmenszahl am Monatsende durch Abgleich und Nachfragen. Eine gemeinsame Berechnung auf denselben Daten ersetzt diesen Abgleich, und die Geschäftsleitung sieht dieselbe Zahl wie die Linie.
Installierte Basis: Für Maschinenhersteller reicht der Nutzen über die eigenen Werke hinaus. Rechnen alle ausgelieferten Maschinen nach derselben Vorschrift, lassen sich Anlagen bei verschiedenen Kunden vergleichen, Schwachstellen einer Baureihe erkennen und Verfügbarkeitszusagen in Serviceverträgen belegen.
Mit der AX IoT Suite entsteht diese Grundlage auf einer Plattform. Das Edge-Gateway liest die Maschinendaten über Standardschnittstellen wie OPC UA, Modbus TCP oder MQTT aus. Alle Standorte liefern in dieselbe kundeneigene Azure-Umgebung, separierte Datenräume je Mandant halten Werke oder Endkunden auseinander. Über die API-first-Integration kommen Auftrag, Rezept und Referenztakt aus ERP und MES hinzu. Da keine Lizenzen anfallen, wächst die Berechnung mit jeder weiteren Linie mit, ohne zusätzliche Lizenzkosten.
Die fünf Entscheidungen muss jedes Unternehmen selbst treffen, unabhängig vom Anbieter. Die Plattform schafft die Voraussetzung, dass sie danach an allen Standorten gleich angewendet werden.
Häufige Fragen
-
Welche OEE-Definition ist die richtige?
-
Darf der Leistungsfaktor über 100 % liegen?
-
Wie wird OEE über mehrere Linien zusammengefasst?
CHRISTOPH ZINGG
Chief Commercial Officer, Axians 1stQuad AG
Sprechen Sie mit unseren IoT-Experten
Erhalten Sie unverbindlich eine Demo und entdecken Sie wie die AX IoT Suite Ihre Unternehmung vorwärts bringen kann.